- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Tuotteet
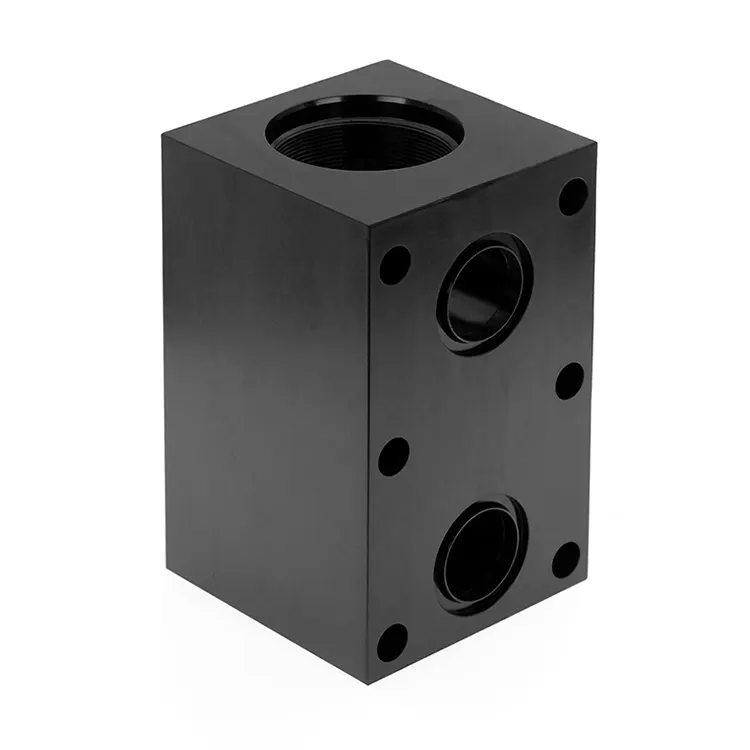
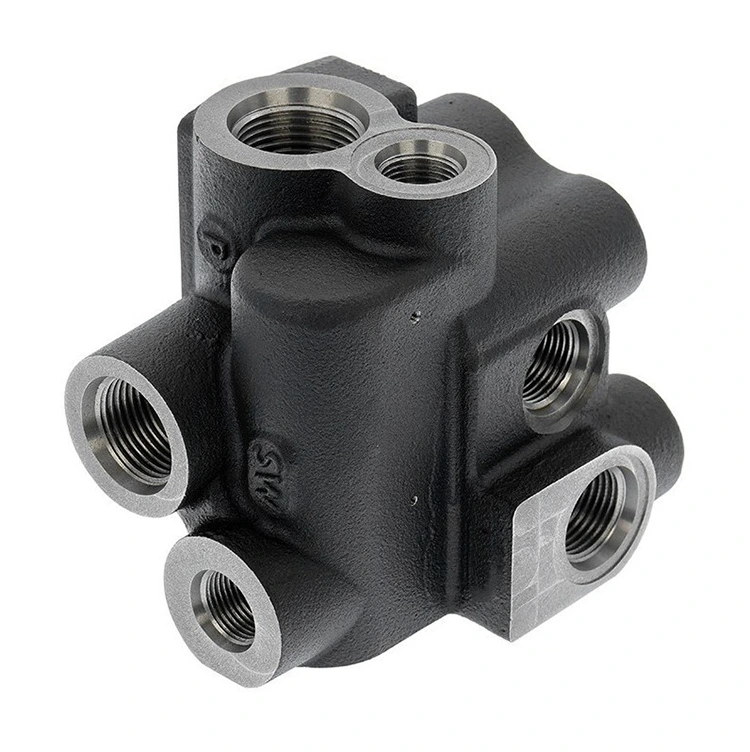
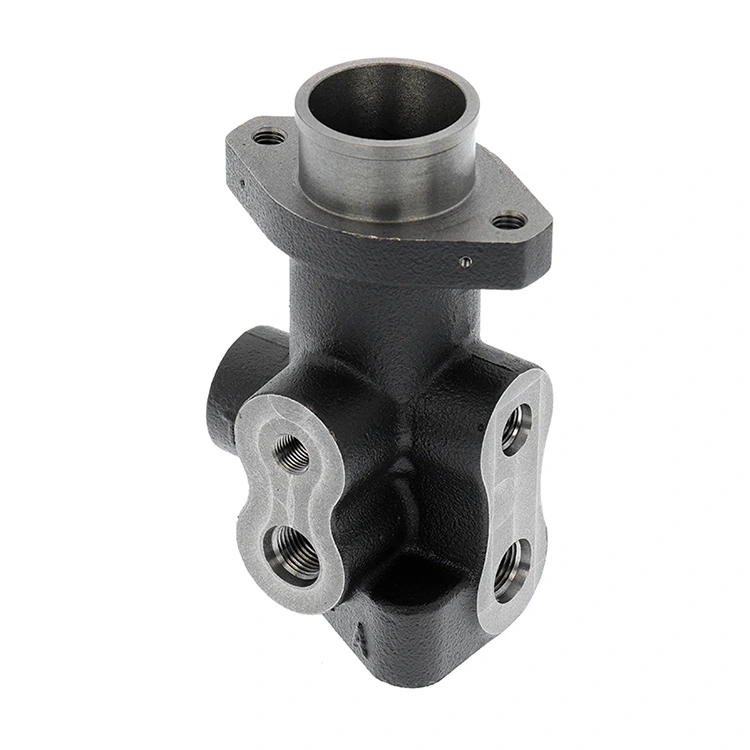


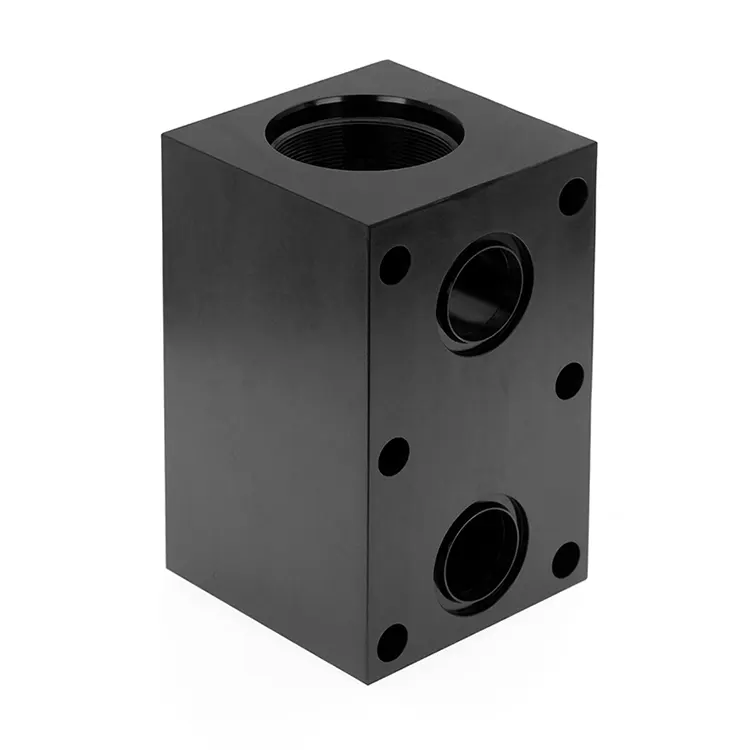
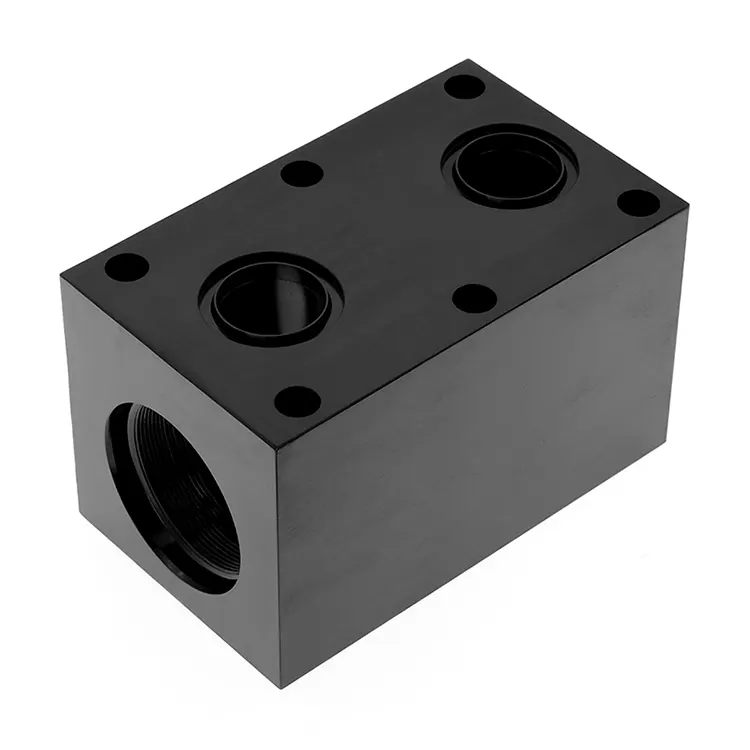
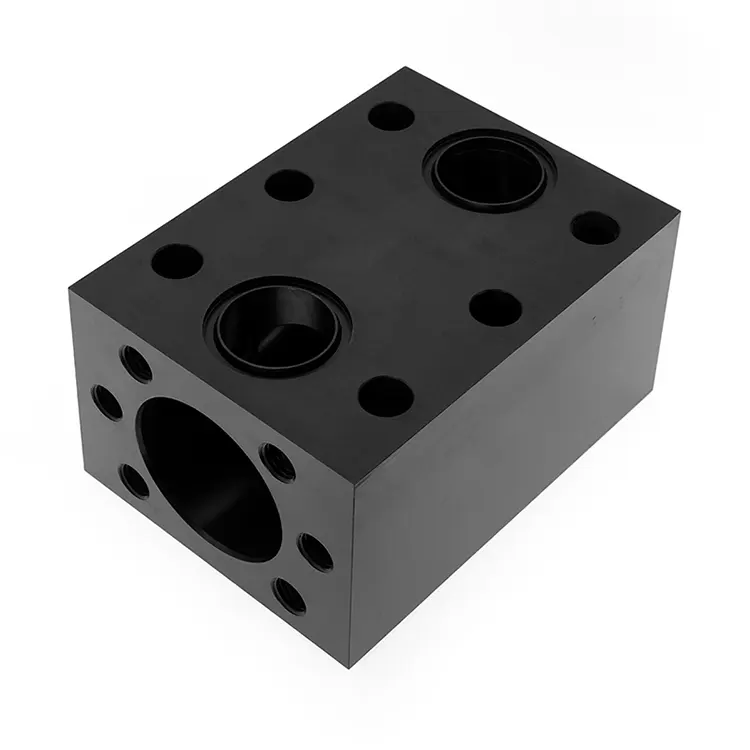
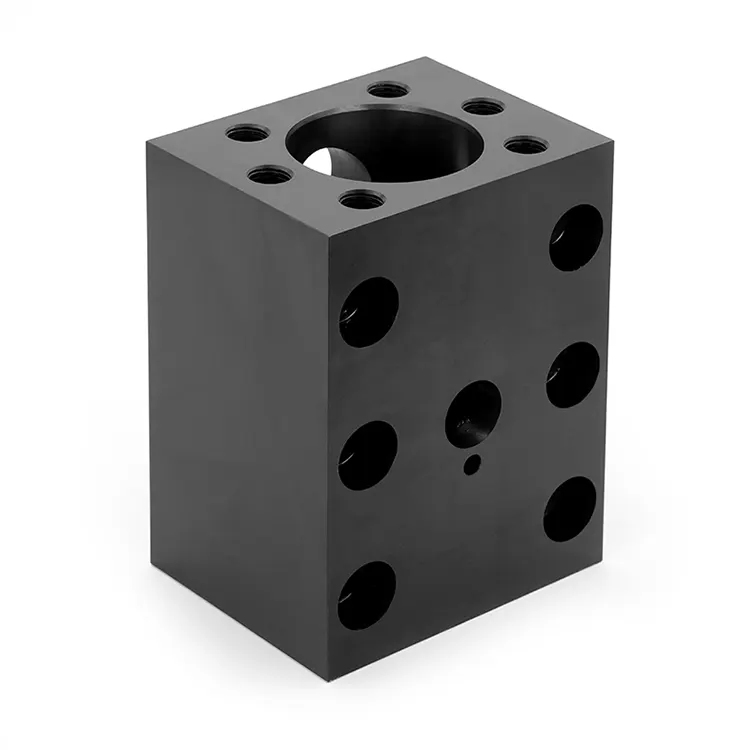
Hydraulinen venttiililohko
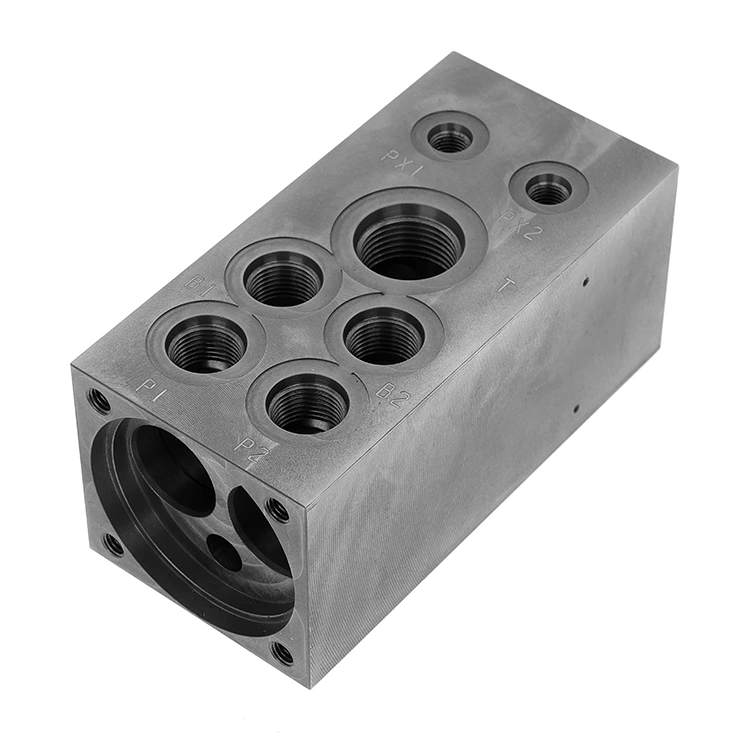
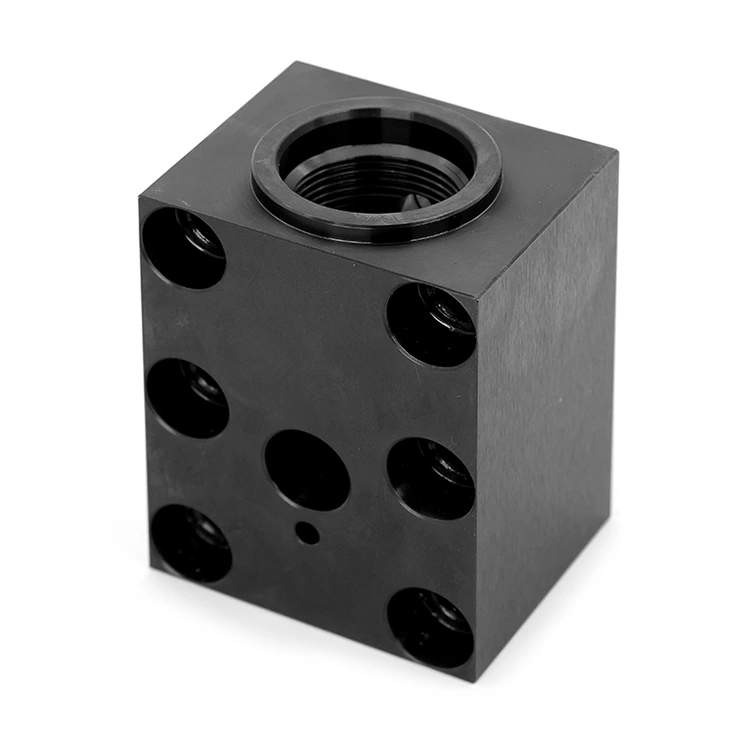
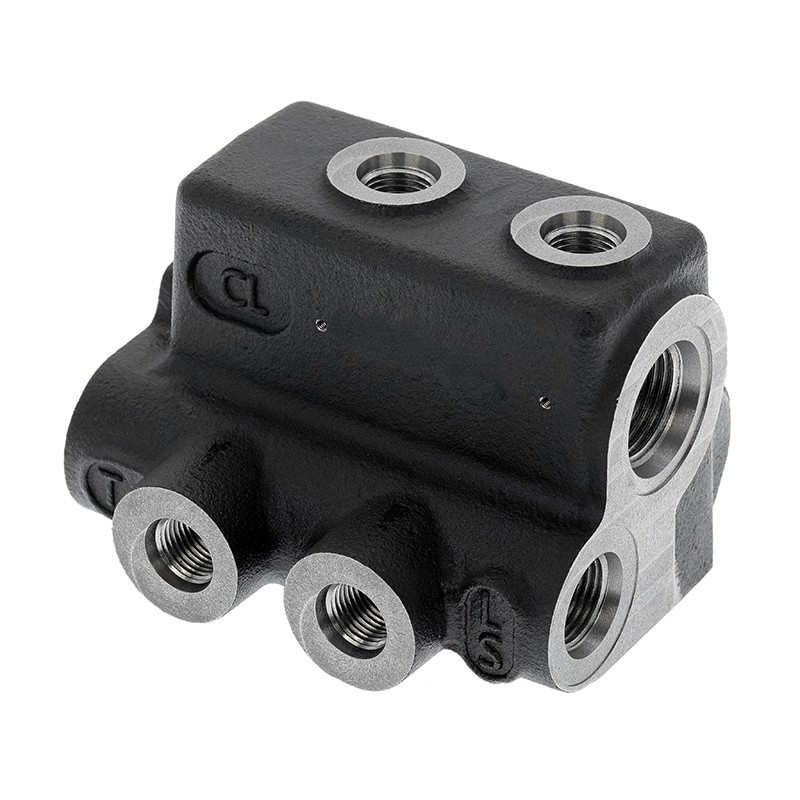
Maatalouskoneita, kaivoslaitteita ja teollisuuden hydraulijärjestelmiä valmistavat valmistajat tarvitsevat usein luotettavia hydrauliventtiililohkoja. Nämä lohkot pitävät useita venttiiliportteja, ohjaavat nesteen virtausta ja pitävät järjestelmän paineen tasaisena. Difon Machinery Co., Ltd. on ammattimainen tehdas, joka valmistaa mukautettuja hydrauliventtiililohkoja.
Lähetä kysely
Tuotteen Kuvaus
Difon Machineryn hydraulisten venttiililohkojen tarkkuustyöstö
Maatalouskoneita, kaivoslaitteita ja teollisuuden hydraulijärjestelmiä valmistavat valmistajat tarvitsevat usein luotettavia hydrauliventtiililohkoja. Nämä lohkot pitävät useita venttiiliportteja, ohjaavat nesteen virtausta ja pitävät järjestelmän paineen tasaisena. Difon Machinery Co., Ltd. on ammattimainen tehdas, joka valmistaa mukautettuja hydrauliventtiililohkoja. Pääosaamistamme on näiden venttiililohkojen tarkkuustyöstö – voimme saada mittatoleransseja jopa 0,002 mm. Tämä tarkkuus on avainasemassa nestevuotojen pysäyttämisessä, venttiilien oikean linjan varmistamisessa ja painehäviöiden estämisessä tehokkaissa hydraulijärjestelmissä. Emme myöskään vain koneista osia – autamme kaikessa raaka-aineaihioiden valmistuksesta pintakäsittelyjen (kuten anodisointi, sinkitys tai passivointi) lisäämiseen. Tämä yksinkertaistaa toimitusketjuasi, joten sinun ei tarvitse työskennellä useiden toimittajien kanssa. Jos valitset Difonin mukautetuksi hydrauliventtiililohkotehtaaksesi, saat kumppanin, joka muuttaa järjestelmäsi ainutlaatuiset tarpeet kestäviksi, tarkkoiksi lohkoiksi. Tarvitsetko 10 prototyyppiä testaukseen? Tai 1000+ massakokoonpanoon? Pystymme hoitamaan molemmat – olipa järjestelmäsi tarkoitettu korkeapaineisiin kaivoskoneisiin tai pieniin maatalouskoneisiin. Viime vuonna kaivosasiakas kertoi meille, että heidän vanhat venttiililohkonsa vuotivat niin paljon, että heidän täytyi lopettaa toiminta kahdesti kuukaudessa – tarkkuuslohkomme lyhensivät seisokit nollaan.
Difon Hydraulic -venttiililohkot ovat hydraulijärjestelmien "keskus". Pienetkin virheet venttiililohkojen teknisissä tiedoissa voivat maksaa sinulle paljon. Vain 0,003 mm liian suuri tiivisteura voi aiheuttaa hydraulinesteen vuotamisen. Tämä tarkoittaa toistuvaa huoltoa, ja ulkovarusteet, kuten maataloustraktorit, voivat vahingoittaa ympäristöä. Öljykanava, joka on porattu 0,005 mm poikki keskustasta, voi sekoittaa nestettä. Tämä tekee järjestelmästä vähemmän tehokkaan ja kuluttaa enemmän polttoainetta kaivosautoissa. Monet geneeriset toimittajat eivät voi lyödä näitä tiukkoja toleransseja. He käyttävät vanhoja työstötyökaluja, jotka eivät pysty käsittelemään nykyaikaisten venttiililohkojen monimutkaisia, moniporttisia rakenteita, tai he ohittavat tärkeät tarkastukset koneistuksen jälkeen. Difonilla kohtelemme jokaista venttiililohkoa työsi kannalta kriittisenä. Ensin työskentelemme insinööritiimisi kanssa oppiaksemme järjestelmäsi tekniset tiedot: maksimipaine (jopa 40 MPa raskaaseen käyttöön), kuinka paksu neste on ja kuinka se kytkeytyy pumppuihin, sylintereihin ja ohjausventtiileihin. Sitten muokkaamme koneistusprosessiamme vastaamaan näitä tarpeita. Jos venttiililohkosi on esimerkiksi tarkoitettu pienelle maatalousruiskulle (jos tilaa on vähän), teemme lohkosta pienemmän sopimaan, mutta säilytämme tarvittavat öljykanavat ja venttiiliaukot – suorituskyky ei heikkene.
Hyvä maineemme luotettuna Difonin hydrauliventtiililohkotehtaana johtuu kahdesta asiasta: käytämme kehittyneitä tarkkuustyöstötyökaluja ja osaamme käsitellä erilaisia materiaaleja. Valitsemme raaka-aineet järjestelmäsi ympäristön ja suorituskykytarpeiden perusteella – jokainen materiaali tasapainottaa lujuuden, korroosionkestävyyden ja koneistuksen yksinkertaisuuden. Alla olevasta taulukosta näet tärkeimmät materiaalivalinnamme ja kuinka sovitamme koneistuksen toimimaan parhaiten:
|
Materiaalityyppi |
Hydraulijärjestelmille hyviä asioita |
Kuinka parannamme koneistusta |
Toimialat, joilla käytämme niitä |
|
45# hiiliteräs |
Vahva (kestää ≥800 MPa painetta), edullinen säännölliseen käyttöön |
Käytä TiAlN-pinnoitettuja kovametallityökaluja työkalujen kulumisen välttämiseksi; lämpökäsittely koneistuksen jälkeen stressin vähentämiseksi |
Teollisuuden hydraulipuristimet, pienet rakennuskoneet |
|
316 ruostumatonta terästä |
Kestää hyvin ruostetta (sopii kosteisiin paikkoihin) |
Leikkaa hitaasti (60–100 m/min), jotta metalli ei kovettu liian kovaksi; käytä jäähdytysnestettä ruosteenestoaineilla |
Laivojen hydraulijärjestelmät, elintarviketeollisuuden koneet |
|
20CrNiMo seosterästä |
Kestää hyvin toistuvia painejaksoja (ei kulu nopeasti) |
Lämpökäsittely ennen koneistusta (HRC 30–35:een) kovempaaksesi sitä; käytä erittäin tarkkoja kalvimia öljykanaviin |
Kaivosautot, raskaat maatalouskoneet |
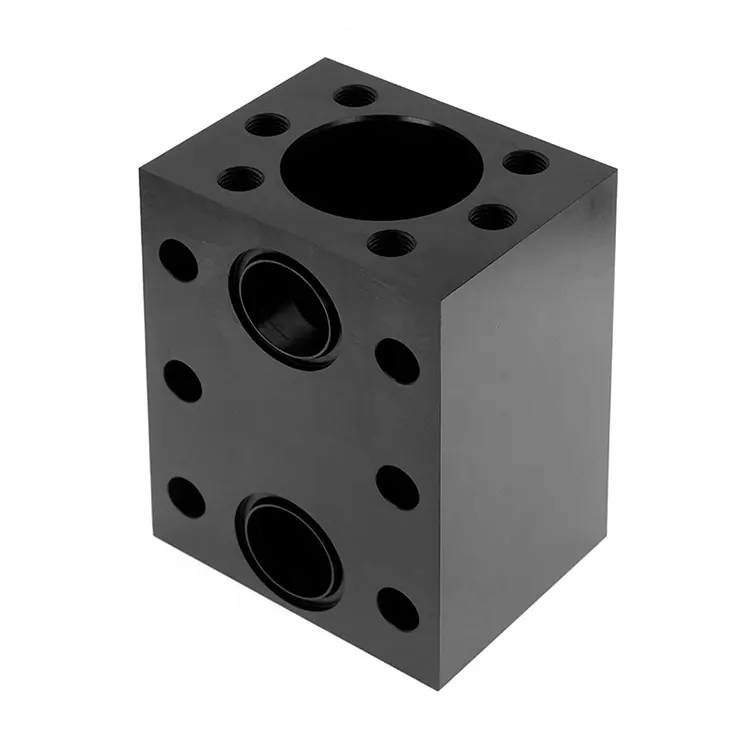
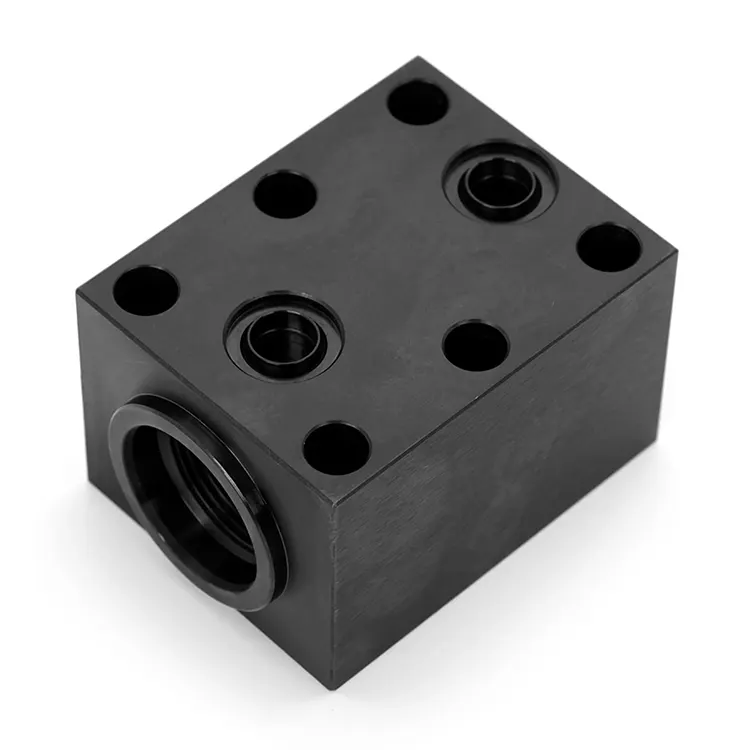
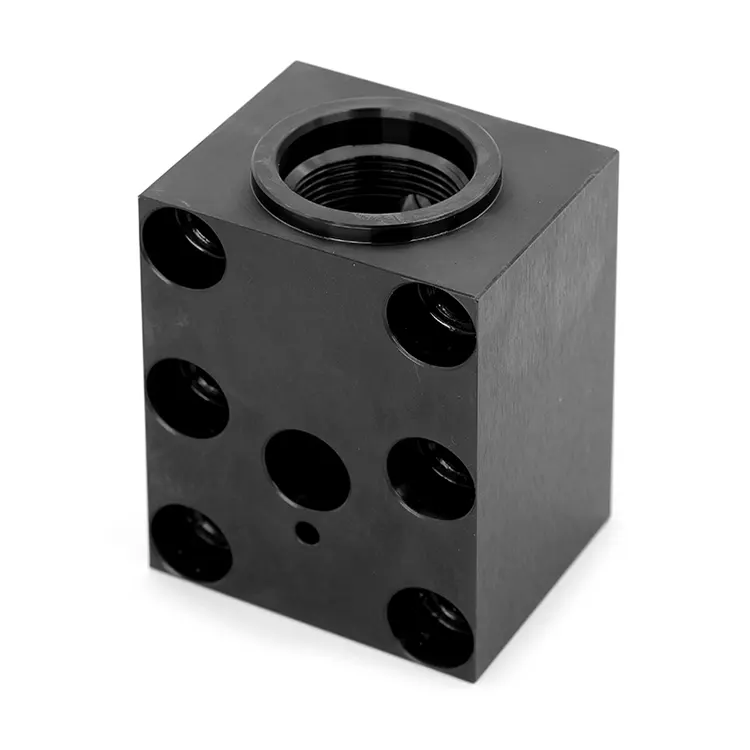
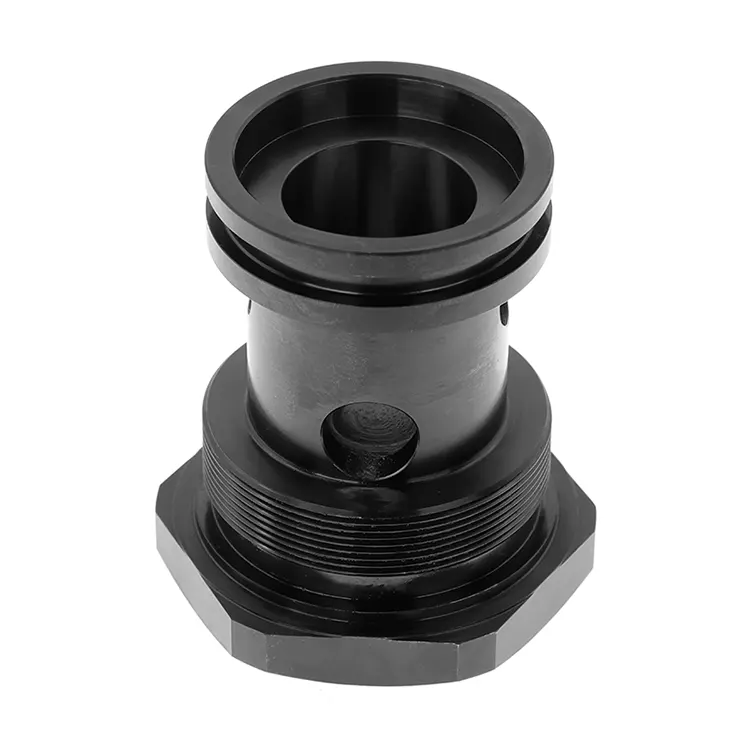
Käytämme viisiakselisia CNC-työstökeskuksia näiden Difon-hydraulisten venttiililohkojen valmistukseen – monet muut mukautetut venttiililohkotehtaat käyttävät edelleen kolmiakselisia koneita. Viisiakselisilla koneilla pääsemme venttiililohkon kaikki puolet yhdellä kertaa – sitä ei tarvitse kiristää uudestaan ja uudestaan, mikä yleensä aiheuttaa kohdistusvirheitä. Esimerkiksi koneistettaessa venttiililohkoa, jossa on 8 venttiiliporttia, 6 sisäistä öljykanavaa (leveys 4–18 mm) ja 12 kiinnitysreikää, viisiakselinen kone pyörittää lohkoa kahdella akselilla (A ja C) samalla kun leikkuutyökalua liikutetaan X-, Y- ja Z-akseleita pitkin. Tämä varmistaa, että jokainen portti porataan, porataan ja kierretään täsmälleen suunnittelun mukaisesti. Se myös pitää jokaisen öljykanavan tasaisena (Ra ≤ 0,8 μm) nestekitkan vähentämiseksi. Käytämme myös reaaliaikaisia työkaluvalvojia: koneen anturit seuraavat työkalujen kulumista ja voimaa. Jos työkalu kuluu liikaa, kone säätää asetuksia tai varoittaa käyttäjiä. Tämä pysäyttää "työkalujen ajautumisen" – yleinen syy, miksi toleranssit menevät pieleen – ja varmistaa, että erän jokainen venttiililohko on johdonmukainen.
[Lisää kuva: Difonin viisiakselinen CNC-työstökeskus, joka käsittelee 20CrNiMo-hydrauliventtiililohkoa, näyttää koneen karan pääsyn syvään sisäiseen öljykanavaan – ja digitaalinen näyttö, joka näyttää 0,002 mm:n toleranssin säilymisen]
Tarkkuuskoneistus on pääpalvelumme, mutta autamme myös kaikessa aihioiden valmistuksesta pintakäsittelyyn. Tämä lisätuki yksinkertaistaa työtäsi. Valmistamme omat raaka-aineaihiot itse kullekin materiaalille sopivilla menetelmillä: 45# hiiliteräkselle käytämme kuumataontaa metallin tiivistämiseksi; ruostumattomassa teräksessä käytämme investointivalua, jolloin hukkaamme vähemmän materiaalia (sopii monimutkaisille lohkomuodoille). Koneistuksen jälkeen lisäämme pintakäsittelyt tarpeidesi mukaan: sinkitys (ruosteen estämiseksi ulkomaatalouskalustoissa), anodisointi (kevyille, pienille venttiililohkoille teollisuusautomaatiossa) tai passivointi (ruostumattomille teräslohkoille elintarviketurvallisissa paikoissa). Tämä yhden luukun palvelu tarkoittaa, että saat valmiin venttiililohkon valmiiksi koottavaksi – ei tarvitse koordinoida aihioiden valmistajia, koneistuspajoja ja viimeistelyyrityksiä.
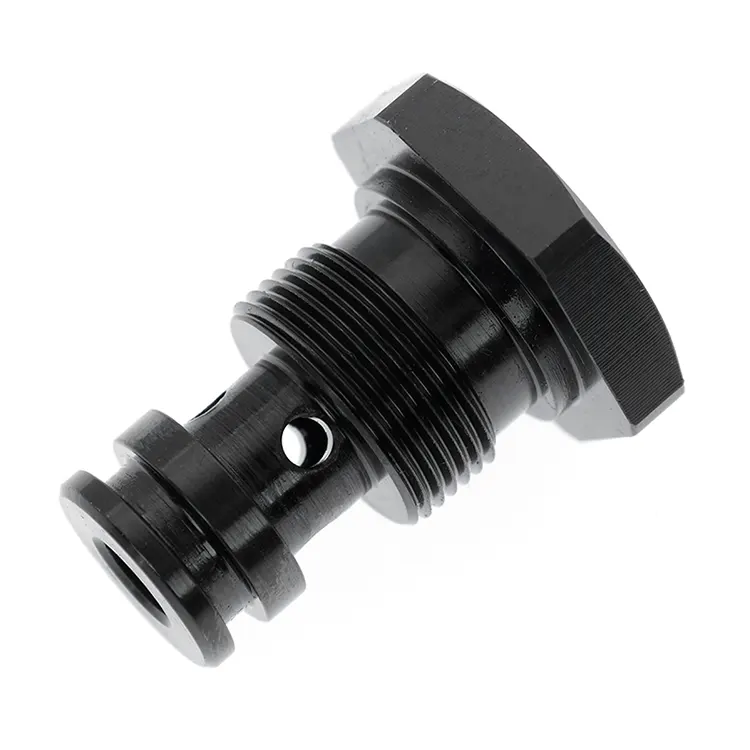
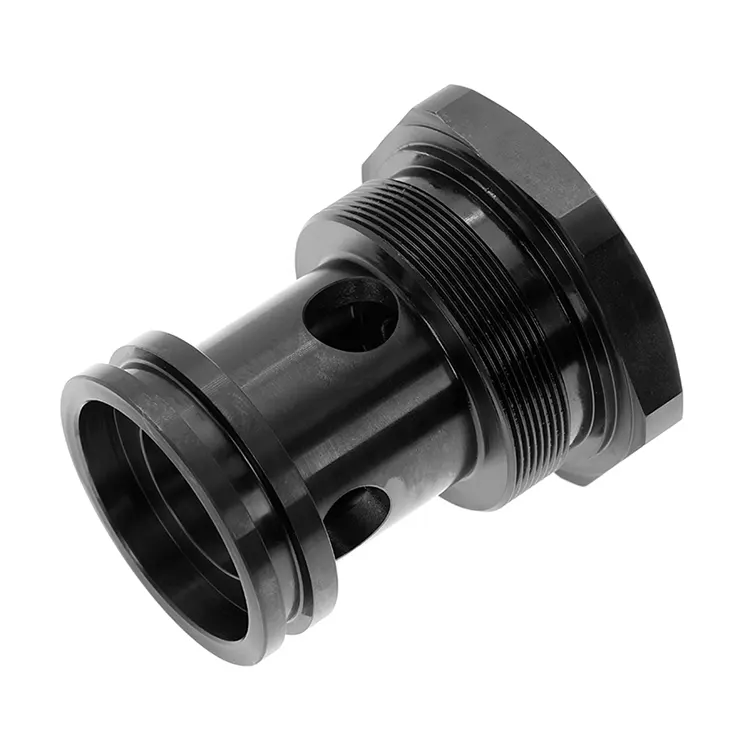
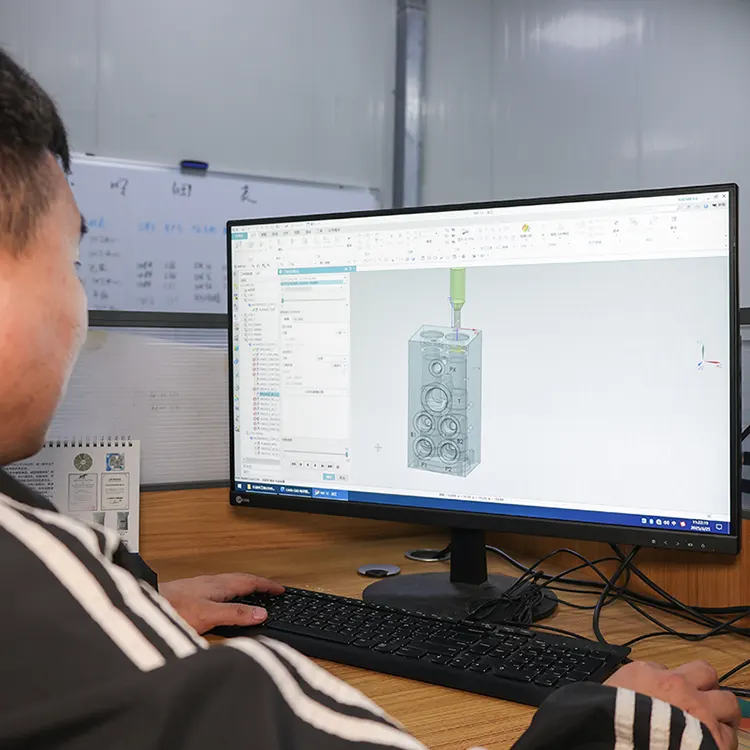
Räätälöidyssä hydrauliventtiililohkotehtaallamme teemme monia tarkastuksia havaitaksemme pienetkin virheet ennen osien hankkimista. Ensin tarkistamme raaka-aineet: jokainen teräs- tai ruostumaton teräs-erä testataan kemiallisen koostumuksensa suhteen (käyttämällä suoraluettavaa spektrometriä) ja sen vahvuutta (vetolujuus, kovuus), jotta varmistetaan, että se täyttää alan standardit. Koneistuksen aikana tarkistamme joka 10 osaa digitaalisella mikrometrillä ja optisella vertailulaitteella. Tarkistamme avainten koot, kuten aukon halkaisijan ja tiivisteen uran leveyden. Koneistuksen jälkeen käytämme koordinaattimittauskonetta (CMM), jonka alue on 1,5 m × 1 m × 0,8 m, skannataksemme koko venttiililohkon – se kerää yli 50 000 datapistettä verrattavaksi 3D-suunnitelmaasi. Vuototestaukseen (erittäin tärkeä hydraulisille osille) käytämme heliummassaspektrometrin vuodonilmaisinta – se on herkempi kuin tavalliset painetestit. Painetestaamme jokaisen lohkon 1,5 kertaa järjestelmäsi enimmäispaineella ja pidämme sitä 60 minuuttia varmistaaksemme, ettei nestettä vuoda. Jokainen lohko, joka läpäisee nämä tarkastukset, saa yksilöllisen sarjanumeron, joka on linkitetty tuotantotietokantaamme, jotta voit seurata jokaista vaihetta.
Mikä tekee Difonista eron muista mukautetuista hydrauliventtiililohkotehtaista? Työskentelemme kanssasi suunnitteluongelmien korjaamiseksi. Monet asiakkaat tulevat luoksemme varhaisilla malleilla, joita on vaikea työstää – kuten venttiililohko, jonka öljykanava on liian syvä tehtäväksi tarkasti. Suunnittelijamme auttavat sinua muokkaamaan suunnittelua: kerran säätimme käytävän kulmaa niin, että pystyimme osumaan toleranssiin ilman ongelmia, ja se säästi asiakkaan 200 osan uudelleentyöstämiseltä. Uusia hydraulijärjestelmiä valmistaville asiakkaille teemme nopeita prototyyppejä: pystymme valmistamaan yhden venttiililohkon 3–5 arkipäivässä käyttämällä pienierälinjaamme. Tämän avulla voit testata istuvuutta, toimivuutta ja suorituskykyä ennen kuin teet paljon. Autamme myös toimituksen jälkeen: tekninen tiimimme vastaa kysymyksiin, kuten kuinka tiukasti kiristetään kiinnityspultit tai mitä nestesuodatinta käyttää sisäisten käytävien suojaamiseen. Pitkäaikaisille asiakkaille tallennamme suunnittelutiedostot ja koneistusasetukset suojattuun tietokantaan. Kun tilaat uudelleen, voimme aloittaa tuotannon 48 tunnin sisällä – ja jokainen erä on yhtä hyvä kuin edellinenkin.
Difon Machinery Co., Ltd.:ssä uskomme, että luotettava hydrauliventtiililohko on se, mikä saa hydraulijärjestelmän toimimaan hyvin. Räätälöitynä Difonin hydrauliventtiililohkotehtaana käytämme tarkkuustyöstöä (0,002 mm:n toleranssiin asti), päästä päähän -tukea ja yhteistä suunnittelua tehdäksemme tarpeisiisi sopivia osia – olipa kyse sitten maataloudesta, kaivostoiminnasta tai teollisuudesta. Emme vain myy venttiililohkoja; Rakennamme kumppanuuksia, jotka auttavat yrityksesi sujumaan paremmin. Haluatko puhua hydrauliventtiililohkon tarpeistasi? Pyydä prototyyppitarjous? Tai tulla katsomaan tehtaamme? Ota yhteyttä tiimiimme. Voit katsella tarkkuuskoneidemme toimintaa ja nähdä, kuinka tarkistamme jokaisen osan – ei oikoteitä, vain venttiililohkoja, jotka eivät vuoda, eivät rikkoudu ja pitävät laitteistosi käynnissä.
Hot Tags: Hydraulinen venttiililohko
Aiheeseen liittyvä luokka
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.