- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Tuotteet
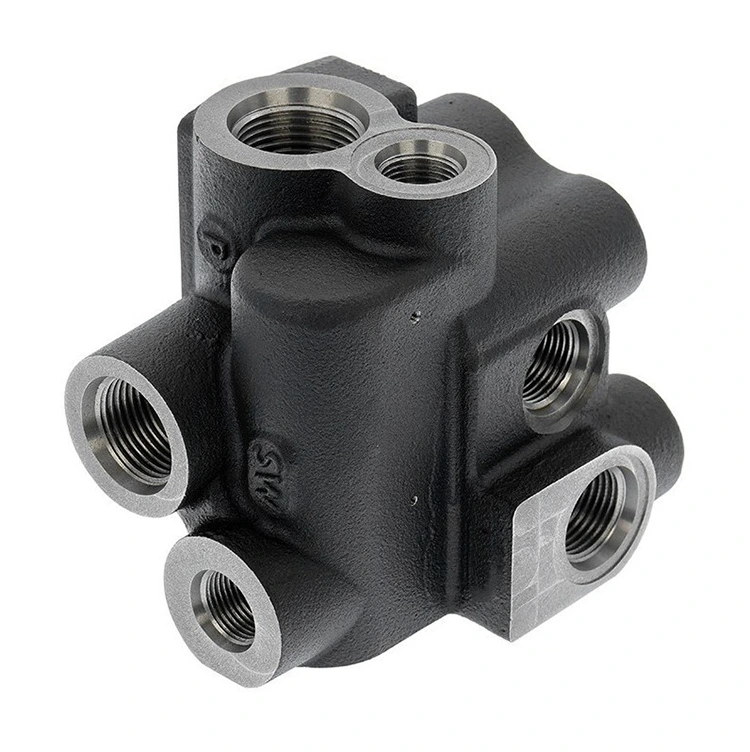
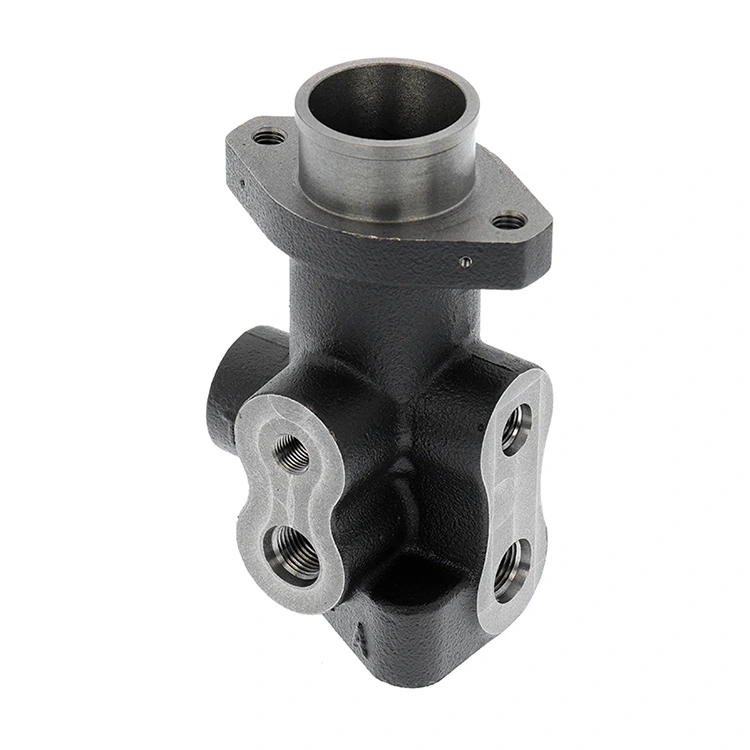

Pallorautavalu
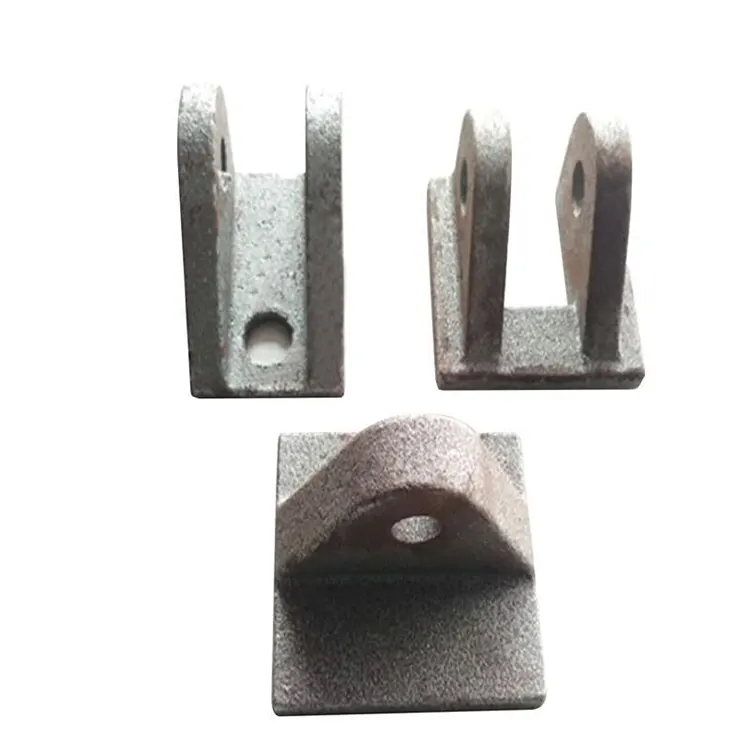
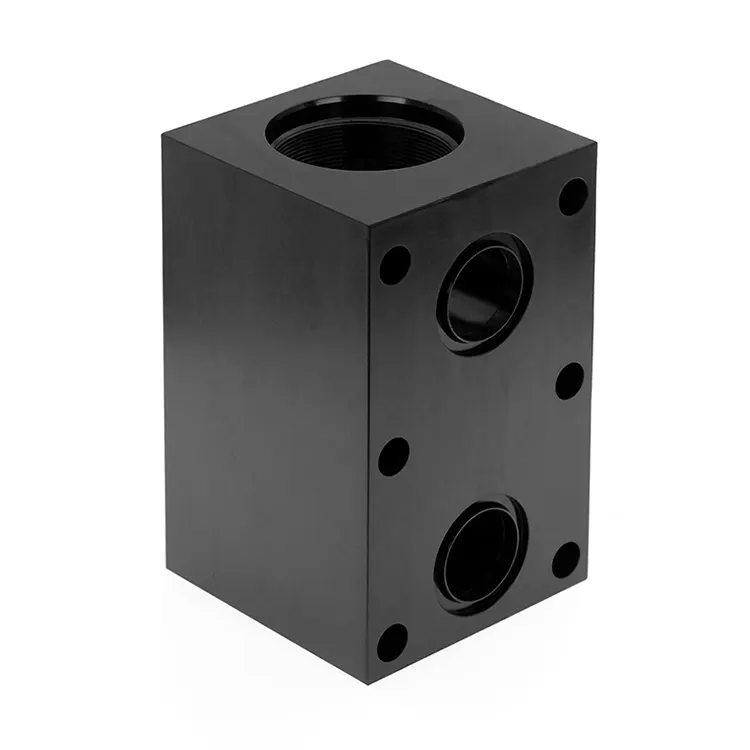
Difon Machinery Co., Ltd. on luotettava pallografiittivaluraudan valmistaja, joka tarjoaa täyden tuotantolinjan sekoittaen korkealaatuista pallografiittivalurautaa, kuten valurautaa, austempered, matalalämpötila- ja liuoskäsiteltyjä laatuja, joissa on valun jälkeinen tarkkuustyöstö. Pallorautatuotteemme palvelevat eri toimialoja, kuten autojen voimansiirtoja, maatalouskoneita, teollisuusventtiilejä ja rakennuslaitteita. Toimitamme komponentteja, jotka tasapainottavat mekaanisen lujuuden, kulutuskestävyyden ja mittatarkkuuden.
Lähetä kysely
Tuotteen Kuvaus
Difon Machinery Co., Ltd. on luotettava pallografiittivaluraudan valmistaja, joka tarjoaa täyden tuotantolinjan sekoittaen korkealaatuista pallografiittivalurautaa, kuten valurautaa, austempered, matalalämpötila- ja liuoskäsiteltyjä laatuja, joissa on valun jälkeinen tarkkuustyöstö. Pallorautatuotteemme palvelevat eri toimialoja, kuten autojen voimansiirtoja, maatalouskoneita, teollisuusventtiilejä ja rakennuslaitteita. Toimitamme komponentteja, jotka tasapainottavat mekaanisen lujuuden, kulutuskestävyyden ja mittatarkkuuden. Johtavalle autojen voimansiirtolaitteiden valmistajalle osamme ovat lyhentäneet kokoonpanoaikaa 12 % tasaisen mitoituksen ja kestävyyden ansiosta. Eräs toinen maatalouskoneasiakas huomautti, että pallografiittivalurautakomponenttimme kestävät paremmin ankarissa kenttäolosuhteissa kuin edellisen toimittajansa osat – mikä on lisännyt heidän tuotteensa mainetta paikallisilla markkinoilla. Valun ja koneistuksen yhdistäminen samaan laitokseen poistaa monimutkaiset ja viiveet useiden toimittajien koordinoinnista, mikä varmistaa sujuvan siirtymisen sulasta metallista valmiisiin valmiisiin osiin. Eräs eurooppalainen autoalan asiakas kertoi meille kerran, että integroitu palvelumme pienensi 25 % heidän tuotantoajastaan. Yhteistyö Difonin kanssa tarjoaa räätälöityjä ratkaisuja – olipa kyseessä 5 prototyyppiä tuotetestaukseen tai suuria ajoja tiukoilla toleransseilla – kaikki täyttävät alan suorituskyky- ja vaatimustenmukaisuussäännöt.
Pallorautavalu on paras valinta kriittisiin tekniikan osiin. Se on helppo valaa, vahva ja joustava – parempi kuin harmaarauta monissa tapauksissa ja kustannustehokkaampi kuin jotkut hiiliteräkset. Tasaisen laadun saavuttaminen eri pallografiittiraudalaaduissa edellyttää kuitenkin tiukkaa valuprosessin valvontaa sulan metallin koostumuksesta lämpökäsittelyyn. Huonosti tehdyssä valurautavaihdekotelossa voi olla epätasainen nodulaarisuus, mikä johtaa varhaiseen väsymiseen toistuvissa kuormiuksissa. Austemped pallografiittivalurautainen maatalousosa, jossa on huono lämpökäsittely, saattaa puuttua iskunkestävyydestä, mikä epäonnistuu kenttätöissä. Useimmat valmistajat tekevät vain valua ja lähettävät koneistuksen ulkopuolisiin liikkeisiin, mikä johtaa usein valuaihioiden ja valmiiden osien kohdistusvirheisiin tai viestintäongelmiin. Monet asiakkaamme ilmoittivat näistä ongelmista aiemmin ennen siirtymistään omaan palveluomme – yksi teollisuusventtiilivalmistaja sanoi, että he lyhensivät korjaustyöaikaa puoleen, kun he lopettivat yhteistyön erillisten valu- ja koneistustoimittajien kanssa. Keskeinen ratkaisu on suunnitella valut koneistusta ajatellen. Tämä edellyttää, että valun aikana jätetään riittävästi työstövaraa, käytä tarkkuusmuotteja hukan vähentämiseksi ja aihioiden tarkistaminen kesken prosessin, jotta ne täyttävät sorvauksen, jyrsintä- tai porausvaatimukset. Tämä valun ja koneistuksen välinen koordinointi ei ainoastaan paranna laatua, vaan myös alentaa läpimenoaikaa jopa 30 % jaettuun palveluihin verrattuna. Tämä saumaton työnkulku minimoi materiaalihukan, mikä johtaa kustannustehokkaaseen tuotantoon suorituskyvystä tinkimättä.
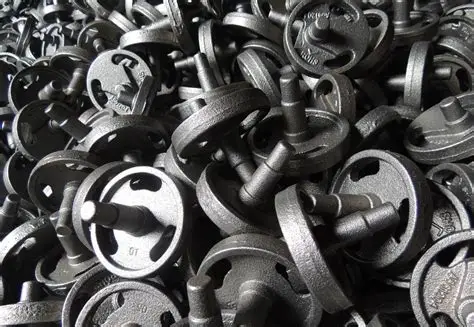
Pallorautavalukykymme kattavat neljä päälaatua, joista jokainen on valmistettu erityisiin käyttötarpeisiin. Työskentelemme suunnittelutiimisi kanssa ymmärtääksemme osan työolosuhteiden kuormituksen, lämpötilan ja ympäristön ja ehdotamme sitten parasta laatua ja prosessia. Eräs maatalouskoneiden valmistaja sanoi, että henkilökohtaiset laatusuosituksemme auttoivat niiden osia kestämään 25 % pidempään vaikeissa pelto-olosuhteissa – mihin heidän vanha toimittajansa ei koskaan käyttänyt aikaa. Alla olevassa taulukossa esitetään ydintarjontamme:
|
Pallorautalaatuinen tyyppi |
Valu ja lämpökäsittelyn kohokohdat |
Kohdeteollisuussovellukset |
|
As-Cast pallografiittirautaa |
Ei valun jälkeistä lämpökäsittelyä; rikkipitoisuus <0,02 % kyhmyjen muodostumisen varmistamiseksi |
Yleiset teollisuusventtiilit, autojen kiinnikkeet, maatalouskoneiden kotelot |
|
Austempered pallografiittirauta (ADI) |
Austempering 250–350 ℃ austenisoinnin jälkeen; bainiittinen mikrorakenne lujuuden ja sitkeyden takaamiseksi |
Raskaat vaihteet, rakennuskoneiden kulutusosat, kuorma-auton akselikotelot |
|
Matalalämpötilainen pallografiittirauta |
Ohjattu jäähdytys valun aikana; stressiä lievittävä hehkutus hauraiden murtumien estämiseksi |
Kylmäaluepumput, offshore-kiinnikkeet, pohjoisen maatalouskoneet |
|
Liuoskäsitelty pallografiittirauta |
Liuoshehkutus 900–950 ℃; karkaisu ja karkaisu epäpuhtauksien vähentämiseksi ja korroosionkestävyyden parantamiseksi |
Kemialliset venttiilit, laivojen moottorien osat, jätevedenkäsittelylaitteet |
Pallorautavaluprosessimme on tiukka työnkulku laadukkaiden raaka-aineiden poiminnasta koneistuksen esitarkastuksiin. Hankimme harkkorautaa, teräsromua ja seoksia, kuten magnesiumia ja ceriumia, luotettavilta toimittajilta täsmällisiin kemiallisiin seoksiin. Otetaan kemiallinen kontrollimme, esimerkiksi lisäämme 0,03–0,05 % magnesiumia kyhmyjen muodostumiseen ja piin pitoisuudessa 2,0–2,8 %, jotta valu sujuu. Eräs asiakas sanoi, että johdonmukainen kemiallinen koostumusmme johtuu siitä, että heidän tuotteillaan on harvoin suorituskykyongelmia.
Sula metalli sulatetaan valokaariuunissa 1 500 - 1 550 ℃:n lämpötilassa, ja sitä käsitellään noduloijalla ja ymppäysaineilla rakenteen jalostamiseksi ja kaadetaan sitten tarkkuusmuotteihin. Käytämme hiekkavalua laajamittaiseen tuotantoon, se on kustannustehokasta monimutkaisten muotojen ja investointien valua pienille erittäin tarkoille osille, joiden mittatoleranssi on 0,3 mm. Kriittisten ADI-osien osalta lämpökäsittelyuunit pitävät lämpötilan jopa 5 ℃:n sisällä, mikä varmistaa, että jokainen kappale muodostaa tasaisen bainiittien, jonka olemme käyttäneet vuosia saadaksemme tämän prosessin oikein. Tämä tarkka lämpötilan säätö on ratkaisevan tärkeää johdonmukaisen bainiittisen mikrorakenteen saavuttamiseksi, joka määrittää korkean suorituskyvyn ADI:n ja varmistaa osasta osiin luotettavuuden.
Palvelumme täysi arvo toteutuu integroidulla valun jälkeisellä tarkkuustyöstyksellä, joka muuttaa valuaihiot valmiiksi kokoamisvalmiiksi osiksi. Eräs rakennuskoneasiakas kertoi meille, että tämä yhden luukun lähestymistapa säästi heidät erillisen viimeistelypajan palkkaamisesta – lyhensi heidän kokonaisprojektinsa aikaa 10 % verrattuna heidän vanhaan jaettuun palvelujärjestelmään. Valun ja lämpökäsittelyn jälkeen jokainen aihio saa perusteellisen puhdistuksen, käytämme ruiskupuhallusta päästäksemme eroon hiekasta ja hiomalla pintavirheiden tasoittamiseen. Eräs automaattisen voimansiirron valmistaja huomautti, että yksityiskohtainen puhdistusprosessimme tarkoittaa, että likaiset tai epätasaiset osat eivät koskaan kestä heidän kokoonpanolinjojaan, joita he joutuivat jatkuvasti käsittelemään työskennellessään muiden valimoiden kanssa.
Sitten se siirtyy koneistukseen. Käytämme viisiakselisia CNC-työstökeskuksia, erittäin tarkkoja sorveja ja jyrsinkoneita tiukkojen toleranssien lyömiseen: ±0,005 mm kriittisiin ominaisuuksiin, kuten laakerin istukkaisiin ja hammaspyörän hampaisiin, ja pintakäsittely Ra ≤ 0,8 μm saumattomiin sovituksiin. Ota ADI-vaihde-aihio rakennuskaivukoneeseen – leikkaamme hammaspyörän hampaat CNC-levyyn, hiomme tarkkuutta varten ja poraamme sitten kiinnitysreiät ±0,02 mm:n asentotoleranssilla.
Laadunvalvonta käy läpi valun ja koneistuksen jokaisen vaiheen ja täyttää kansainväliset standardit. Kaikille kriittisille osille tehdään ainetta rikkomaton testi (NDT): ultraäänitesti (UT) sisäisten vikojen, kuten huokoisuuden, magneettisten hiukkasten testaamiseen (MT) pinnan halkeamien varalta ferromagneettisissa laatuluokissa ja nesteen tunkeutumistesti (PT) ei-ferromagneettisille. Testaamme näytteitä jokaisesta erästä: vetolujuus- ja venymätestit, sitkeystestit ja kovuustestit lämpökäsittelyn tarkistamiseksi. Käytämme myös CMM:ää, jonka koko on 1500 × 1000 × 800 mm ja joka kaappaa yli 100 000 datapistettä osaa kohden 3D-suunnitelmaasi sopivaksi. Jokaisella valmiilla osalla on yksilöllinen sarjanumero, joka on linkitetty digitaaliseen tietueeseen – materiaalitodistukset, valuparametrit, lämpökäsittelylokit ja koneistusraportit. Tämä jäljitettävyys on välttämätön aloille, joilla on tiukat noudattamissäännöt, kuten auto- ja ilmailuteollisuudessa.
Asiakaslähtöinen räätälöinti- ja suunnittelutukemme erottavat meidät muista pallografiittivaluraudan valmistajista. Monilla asiakkailla on ainutlaatuisia malleja tai suorituskykyvaatimuksia – esimerkiksi asiakas tarvitsi matalan lämpötilan pallografiittirautapumpun kotelon kylmille alueille. Suosittelimme seinämän paksuuden säätämistä lämpöjännityksen estämiseksi valun aikana ja ripojen muokkaamista lujuuden lisäämiseksi ilman painon lisäämistä. Tarjoamme myös nopean prototyyppien valmistuksen: pienten valu- ja koneistuskapasiteettimme avulla pystymme valmistamaan 5–10 prototyyppiä 10–14 työpäivässä. Tämän avulla voit testata sopivuutta, toimivuutta ja suorituskykyä ennen massatuotantoa. Pitkäaikaisille yhteistyökumppaneille tallennamme suunnittelutiedostot ja tuotantoparametrit suojattuun tietokantaan. Tämä mahdollistaa nopeat uudelleentilaukset ja tasaisen laadun eri erissä – avain vakaalle toimitusketjulle.
Valmistuksen joustavuutemme tukee tuotteesi koko elinkaarta alkuperäisistä prototyypeistä suuriin tuotantoajoihin. Valulaitoksemme pystyy käsittelemään 500 tonnia pallografiittirautaa kuukaudessa ja koneistuslaitoksemme käsittelee jopa 10 000 valmista osaa kuukaudessa, ja voimme myös lisätä tuotantoa kausittaisten piikkien vuoksi. Yksi kanssamme työskentelevä maatalouskoneiden valmistaja sanoi, että kykymme vaihtaa pienten ja suurten tilausten välillä pelasti heidän liiketoimintansa viime keväänä – he tarvitsivat 2 000 osan kiireisen erän kausiprojektiin, ja toimitimme ajoissa ilman, että tarvitsimme mitään. Toinen autonosien asiakas totesi, että skaalautuva kapasiteettimme tarkoittaa, että heidän ei koskaan tarvitse huolehtia varastojen loppumisesta kiireisimpien kuukausien aikana, minkä kanssa heidän edellinen toimittajansa kamppaili jatkuvasti. Tarjoamme joustavia toimitusvaihtoehtoja, kuten juuri-in-time-toimituksen (JIT) kokoonpanolinjan aikataulujen mukauttamiseksi ja varastokustannusten vähentämiseksi. Asiakaspalvelutiimimme tarjoaa reaaliaikaisia tuotantopäivityksiä, ja tekninen tukimme on valmiina kysymyksiisi – materiaalivalinnasta toimituksen jälkeiseen huoltoon.
Difon Machinery Co., Ltd.:ssä huippuluokan pallografiittivalurauta ei ole vain metallin sulattamista ja metallin muotoilua; Kyse on integroitujen ratkaisujen toimittamisesta, jotka helpottavat toimitusketjuasi, parantavat tuotteiden laatua ja vähentävät kustannuksia. Maailmanlaajuinen autoteollisuuden toimittaja, jonka kanssa olemme tehneet yhteistyötä kolmen vuoden ajan, sanoi, että integroitu lähestymistapamme auttoi heitä leikkaamaan toimitusketjun kustannuksia 18 % – he työskentelivät kolmen erillisen toimittajan kanssa ennen kuin valitsivat meidät. Luotettavana pallografiittivalurautavalujen valmistajana yhdistelmämme valuosaamista, tarkkuustyöstöä, tiukat laatutarkastukset ja yhteistyötuki tekevät meistä ihanteellisen kumppanin autoteollisuuden maatalouden tai teollisuuden tarpeisiisi. Eräs maatalouskoneasiakas totesi, että tiimimme halu tehdä tiivistä yhteistyötä heidän kanssaan ratkaisi suunnitteluongelman, joka oli vaivannut heidän edellistä toimittajaansa kuukausia. Ota yhteyttä tiimiimme tänään keskustellaksesi tarpeistasi ja pyydä prototyyppitarjous tai sovi käynti laitokseen. Näet valuuunien työstökeskuksemme ja laadunvalvontalaboratoriomme toiminnassa ja opit, miksi niin monet yritykset luottavat meihin kriittisten pallografiittiraudan komponenttien suhteen. Äskettäinen vierailija teollisuusventtiiliyrityksestä kertoi, että tuotantolinjamme läheltä nähtyään heidät vakuuttui siitä, että he allekirjoittivat pitkäaikaisen sopimuksen – he olivat vaikuttuneita siitä, kuinka pidämme laadun tasaisena jokaisessa erässä.
Hot Tags: Pallorautavalu
Aiheeseen liittyvä luokka
Alumiininen painevalu
Valuprosessi
Metallilevyjen valmistus
Leimaamisen käsittely
Hitsausprosessi
Tarkkuustyöstö
Lähetä kysely
Ole hyvä ja lähetä kyselysi alla olevalla lomakkeella. Vastaamme sinulle 24 tunnin kuluessa.